

Apabila ia datang untuk membentuk paip dan tiub logam, dua kaedah biasa ialah con swage (concentric swaging) dan lenturan. Sebagai pembekal con swage, saya telah menyaksikan sendiri kelebihan unik dan batasan setiap proses, terutamanya dari segi ketepatan bentuk. Dalam blog ini, saya akan menyelidiki perbandingan terperinci antara con swage dan lenturan, menyerlahkan bagaimana setiap kaedah berlaku apabila ketepatan dalam bentuk adalah keutamaan.
Memahami Con Swage dan Bending
Sebelum kita menyelami perbandingan, mari kita fahami secara ringkas apa yang diperlukan oleh con swage dan bending. Con swage ialah proses yang digunakan untuk mengurangkan atau membesarkan diameter paip atau tiub secara sepusat. Ini biasanya dicapai dengan memaksa bahan melalui acuan yang secara beransur-ansur mengubah luas keratan rentas paip. Hasilnya adalah peralihan yang lancar dari diameter asal kepada yang baru, mengekalkan kepekatan paip. Untuk maklumat lanjut tentang swage sepusat yang mematuhi piawaian MSS SP 95, anda boleh layariConcentric Swage MSS SP 95.
Sebaliknya, lenturan ialah proses mengubah bentuk paip atau tiub untuk mencipta lengkung. Ini boleh dilakukan melalui pelbagai teknik seperti lenturan sejuk, lenturan panas, atau menggunakan mesin lentur khusus. Matlamatnya adalah untuk mencapai jejari kelengkungan tertentu sambil mengekalkan integriti keratan rentas paip utuh.
Ketepatan Bentuk dalam Con Swage
Salah satu kelebihan utama con swage dari segi ketepatan bentuk ialah keupayaannya untuk mengekalkan konsentrik. Apabila paip perlu mempunyai pengurangan tepat atau pembesaran diameternya, con swage memastikan garis tengah paip kekal konsisten sepanjang proses. Ini penting dalam aplikasi yang aliran bendalir atau penjajaran komponen adalah kritikal.
Sebagai contoh, dalam sistem hidraulik, pengurangan sepusat dalam diameter paip menggunakan con swage memastikan bendalir mengalir dengan lancar tanpa sebarang pergolakan yang disebabkan oleh bahagian yang tidak sejajar. Ketepatan proses con swage membolehkan toleransi yang ketat dalam perubahan diameter. Pengilang boleh mencapai pengurangan diameter atau pembesaran dengan sisihan yang sangat kecil daripada dimensi yang ditentukan, selalunya dalam beberapa perseribu inci.
Penggunaan acuan berkualiti tinggi dalam con swage juga menyumbang kepada ketepatan bentuk. Die ini dimesin mengikut spesifikasi yang tepat, dan ia membimbing bahan melalui proses ubah bentuk terkawal. Hasilnya, produk akhir mempunyai bentuk yang seragam dan boleh diramal. Peralihan lancar antara diameter asal dan baru adalah satu lagi aspek ketepatan bentuk dalam con swage. Tiada perubahan mendadak atau penyelewengan yang boleh menjejaskan prestasi paip dalam penggunaan yang dimaksudkan.
Ketepatan Bentuk dalam Lenturan
Lenturan juga menawarkan tahap ketepatan bentuk tertentu, terutamanya apabila ia datang untuk mencapai jejari kelengkungan yang diingini. Mesin lentur moden dilengkapi dengan kawalan lanjutan yang membolehkan pengendali menetapkan sudut dan jejari yang tepat. Ini penting dalam aplikasi seperti struktur seni bina atau sistem ekzos automotif, di mana keperluan estetik dan kefungsian menuntut bentuk selekoh tertentu.
Walau bagaimanapun, mencapai ketepatan bentuk dalam lenturan boleh menjadi lebih mencabar berbanding con swage dalam beberapa aspek. Salah satu isu utama ialah mengekalkan integriti keratan rentas paip. Semasa proses lenturan, dinding luar paip diregangkan, dan dinding dalam dimampatkan. Ini boleh menyebabkan ovalization, di mana keratan rentas bulat paip menjadi elips. Ovalisasi boleh menjadi masalah penting dalam aplikasi yang memerlukan bentuk keratan rentas yang konsisten, seperti dalam paip pembawa bendalir.
Faktor lain yang mempengaruhi ketepatan bentuk dalam lenturan ialah springback. Selepas daya lentur dialihkan, paip mempunyai kecenderungan untuk meluncur ke belakang sedikit, mengurangkan sudut lenturan sebenar dari sudut yang ditetapkan. Untuk mengimbangi springback, pengendali perlu terlebih - membengkokkan paip, yang memerlukan tahap kemahiran dan pengalaman yang tinggi. Di samping itu, sifat bahan paip, seperti kekerasan dan kemulurannya, juga boleh mempengaruhi springback, menjadikannya sukar untuk diramal dan dikawal dengan tepat.
Perbandingan Ketepatan Bentuk dalam Aplikasi Berbeza
Sistem Pengendalian Bendalir
Dalam sistem pengendalian bendalir, ketepatan bentuk adalah amat penting. Con swage mempunyai kelebihan yang jelas di sini kerana keupayaannya untuk mengekalkan konsentrik dan keratan rentas yang konsisten. Pengurangan atau pembesaran sepusat dalam paip menggunakan con swage memastikan tiada gangguan pada aliran bendalir, meminimumkan penurunan tekanan dan risiko peronggaan.
Sebagai contoh, dalam loji pemprosesan kimia, di mana cecair menghakis diangkut melalui paip, con swage yang tepat boleh menghalang kebocoran dan memastikan operasi sistem yang selamat dan cekap. Sebaliknya, lenturan dalam sistem pengendalian bendalir perlu dikawal dengan teliti untuk mengelakkan ovalisasi, yang boleh menyebabkan aliran tidak sekata dan peningkatan haus pada dinding paip.
Aplikasi Struktur
Dalam aplikasi struktur, kedua-dua con swage dan lentur boleh digunakan bergantung pada keperluan reka bentuk. Lenturan sering digunakan untuk mencipta anggota melengkung dalam struktur seni bina atau untuk membentuk bentuk kompleks dalam bingkai automotif. Apabila ketepatan bentuk lenturan adalah penting untuk kestabilan dan kekuatan keseluruhan struktur, teknik lenturan lanjutan dan langkah kawalan kualiti adalah perlu.
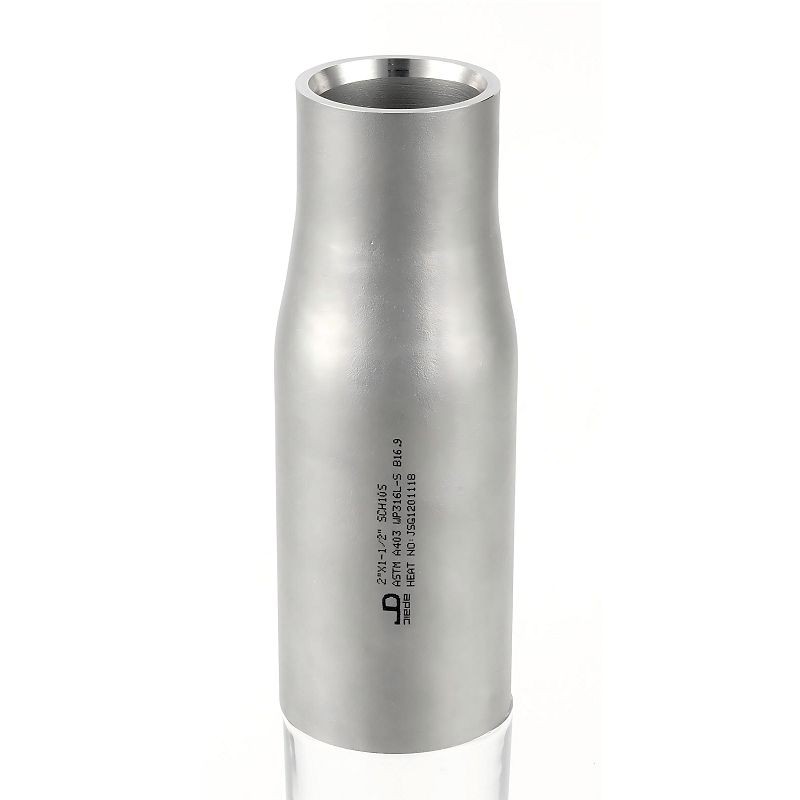
Con swage, sebaliknya, boleh digunakan untuk membuat sambungan dan peralihan dalam paip struktur. Contohnya, dalam rangka kerja keluli, con swage boleh digunakan untuk mengurangkan diameter paip pada sambungan, membolehkan reka bentuk yang lebih padat dan cekap. Ketepatan bentuk con swage memastikan sambungan itu sesuai dengan betul dan boleh menahan beban yang diperlukan.
Faktor yang Mempengaruhi Ketepatan Bentuk dalam Kedua-dua Proses
Sifat Bahan
Jenis bahan yang diproses sangat mempengaruhi ketepatan bentuk dalam kedua-dua con swage dan lenturan. Bahan dengan kemuluran tinggi, seperti aluminium dan tembaga, biasanya lebih mudah untuk digunakan kerana ia boleh berubah bentuk dengan lebih mudah tanpa retak. Walau bagaimanapun, bahan ini juga mungkin mempunyai springback yang lebih ketara dalam lenturan.
Bahan dengan kekuatan tinggi, seperti keluli tahan karat atau keluli karbon tinggi, memerlukan lebih daya semasa kedua-dua con swage dan lenturan. Daya yang meningkat boleh menyebabkan kehausan alat yang lebih besar, yang seterusnya boleh menjejaskan ketepatan bentuk. Selain itu, bahan ini mungkin lebih terdedah kepada keretakan atau kecacatan lain jika parameter pemprosesan tidak dikawal dengan teliti.
Perkakas dan Peralatan
Kualiti alatan dan peralatan yang digunakan dalam con swage dan lenturan memainkan peranan penting dalam ketepatan bentuk. Dalam con swage, dies berketepatan tinggi adalah penting untuk mencapai perubahan diameter yang diingini dan mengekalkan ketumpuan. Die yang haus atau dimesin dengan buruk boleh mengakibatkan bentuk yang tidak konsisten dan ketidaktepatan dimensi.
Dalam lenturan, ketepatan mesin lentur dan kualiti acuan lentur adalah kritikal. Mesin lentur yang ditentukur dengan baik dengan perkakasan yang betul boleh menghasilkan lenturan yang tepat dengan ovalisasi dan springback yang minimum. Penyelenggaraan dan pemeriksaan tetap alatan dan peralatan adalah perlu untuk memastikan ketepatan bentuk yang konsisten.
Kesimpulan
Kesimpulannya, kedua-dua con swage dan lentur mempunyai kekuatan dan kelemahan tersendiri dalam hal ketepatan bentuk. Con swage cemerlang dalam mengekalkan konsentrik dan mencapai perubahan diameter yang tepat, menjadikannya ideal untuk sistem pengendalian bendalir dan aplikasi di mana keratan rentas yang konsisten diperlukan. Lenturan, sebaliknya, sangat sesuai untuk mencipta bentuk melengkung tetapi menghadapi cabaran dalam mengekalkan integriti keratan rentas dan mengawal springback.
Sebagai pembekal con swage, saya memahami kepentingan ketepatan bentuk dalam pelbagai industri. Kami komited untuk menyediakan produk con swage berkualiti tinggi yang memenuhi keperluan bentuk dan dimensi yang paling ketat. Jika anda memerlukan penyelesaian con swage untuk projek anda, saya menggalakkan anda untuk menghubungi kami untuk perbincangan terperinci tentang cara kami dapat memenuhi keperluan khusus anda. Pasukan pakar kami sedia membantu anda dalam memilih produk con swage yang betul dan memastikan ia dihasilkan mengikut piawaian ketepatan bentuk tertinggi.
Rujukan
- ASME B31.3 Kod Paip Proses
- Piawaian MSS SP 95 untuk Penurun Konsentrik dan Sipi
- Buku Panduan Lenturan Paip oleh Institut Fabrikasi Paip